

NEWS CENTER
新闻中心
揭秘控制阀死区:成因、影响与性能优化策略
发布时间:2024-09-28 浏览次数:2334
死区是造成超大过程偏差度的主要原因。由于各种各样的原因,如摩擦力、空程、阀轴扭转、放大器或滑阀的死区等,控制阀是一个仪表回路里死区的主要来源。
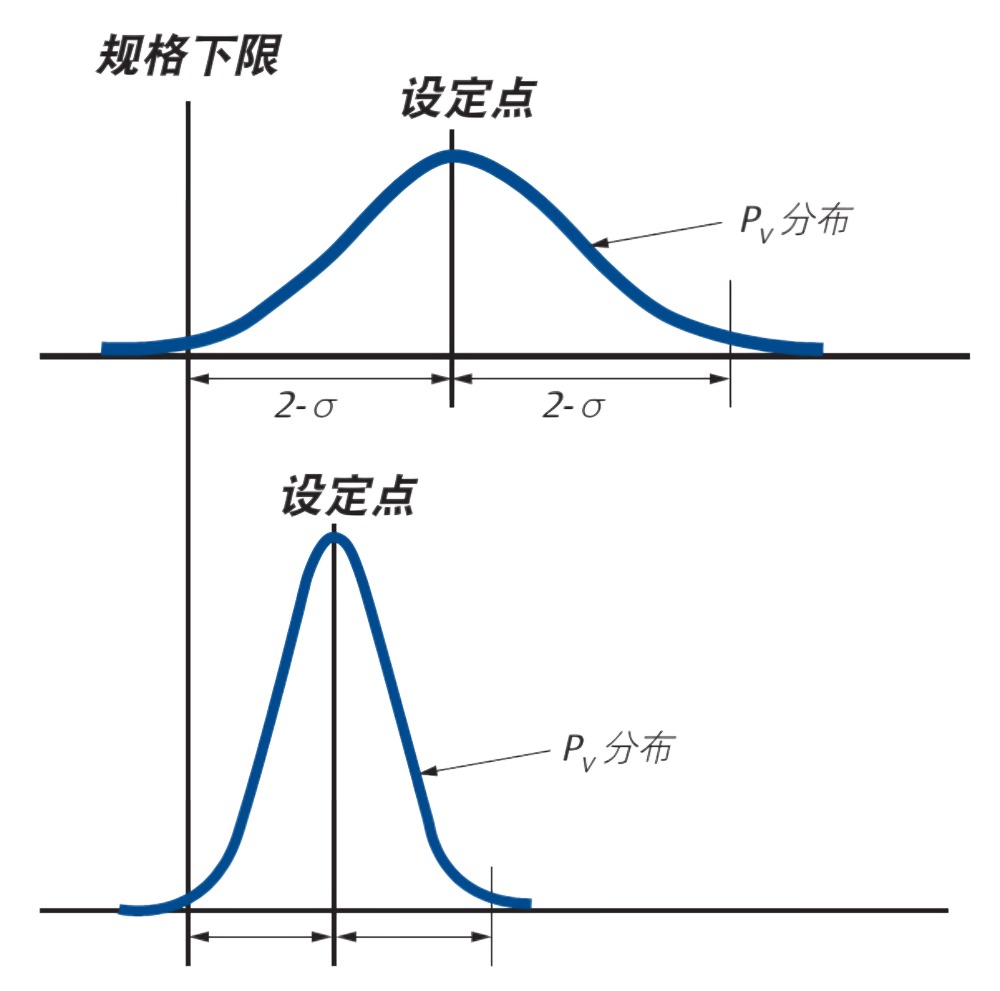
死区是一种常见现象,指的是当输入信号改变方向时,不能使得被测过程变量产生变化的控制器输出值的范围或宽度。当一个负载扰动发生时,过程变量会偏离设定点。这个偏差会通过控制器产生一个纠正性动作,并回复到过程中。然而,控制器输出的一个初始变化可能不会产生一个相应的过程变量的纠正性的改变。只有当控制器的输出变化量大得足以克服死区的改变时,一个相应的过程变量的改变才会发生。
如果控制器输出改变方向,控制器的信号必须克服死区,才能产生过程变量的纠正性改变。工艺过程里死区的存在使控制器的输出必须增加到大得足于克服死区,只有这时一个纠正性的动作才会发生。
死区的成因
死区有很多原因,但是控制阀的摩擦力和空程、旋转阀阀轴的扭转以及放大器的死区是几种常见的形式。由于大部分的调节式控制的动作是由小信号改变(1% 或更小)组成的,一个有超大死区的控制阀可能根本不会对这么多的小信号改变作出响应。一个制造精良的阀门应该能够对1% 或更小的信号作出响应以有效地减小过程偏差度。然而,也常见有些阀门出现有5% 或更大的死区。在最近的一次工厂审计里,发现30% 的阀门有超过4% 的死区。超过65% 的被审计的控制回路有大于2% 的死区。
死区造成的影响
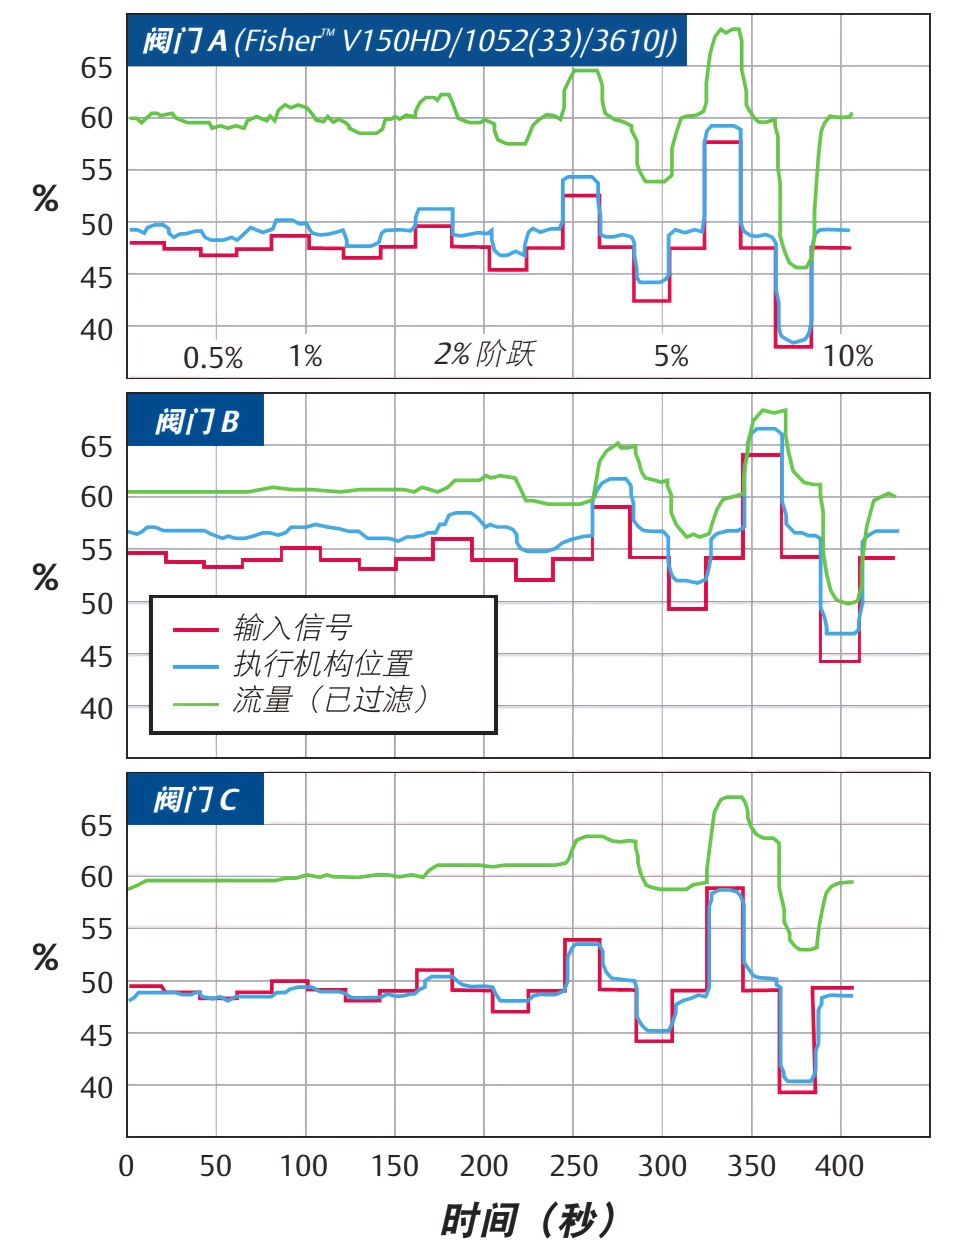
这个图代表正常过程条件下三个不同的控制阀的开环回路测试。这些阀门接受一系列一系列从0.5% 到10% 的阶跃输入。流体工况下的阶跃测试很有必要,因为这些工况可以评估整个控制阀组件的性能,而不像大部分的标准测试一样仅仅评估阀门执行机构的性能。
性能测试
有些对控制阀性能的测试,仅局限于比较输入信号和执行机构推杆的行程。这是一种误导,因为它忽略了阀门本身的性能。
关键的是测量流体工况下阀门的动态性能,这样,过程变量的改变才能与阀门组件的输入信号改变相比较。如果只有阀杆对于阀门输入信号的改变作出响应,那么这种测试的意义不大,因为如果没有相应的控制变量的改变,也就没有对于过程偏差的纠正。
在所有三个阀门测试里,执行机构推杆的运动都能对输入信号的改变作出很好的响应。另一方面,这些阀门在对应于输入信号的改变而改变流量的能力方面却有很大的不同。
阀门A,过程变量(流速)能对小到 0.5% 的输入信号作出很好的响应。